Gravure CNC ou laser : le bon choix dépend du relief, du matériau et du réglage
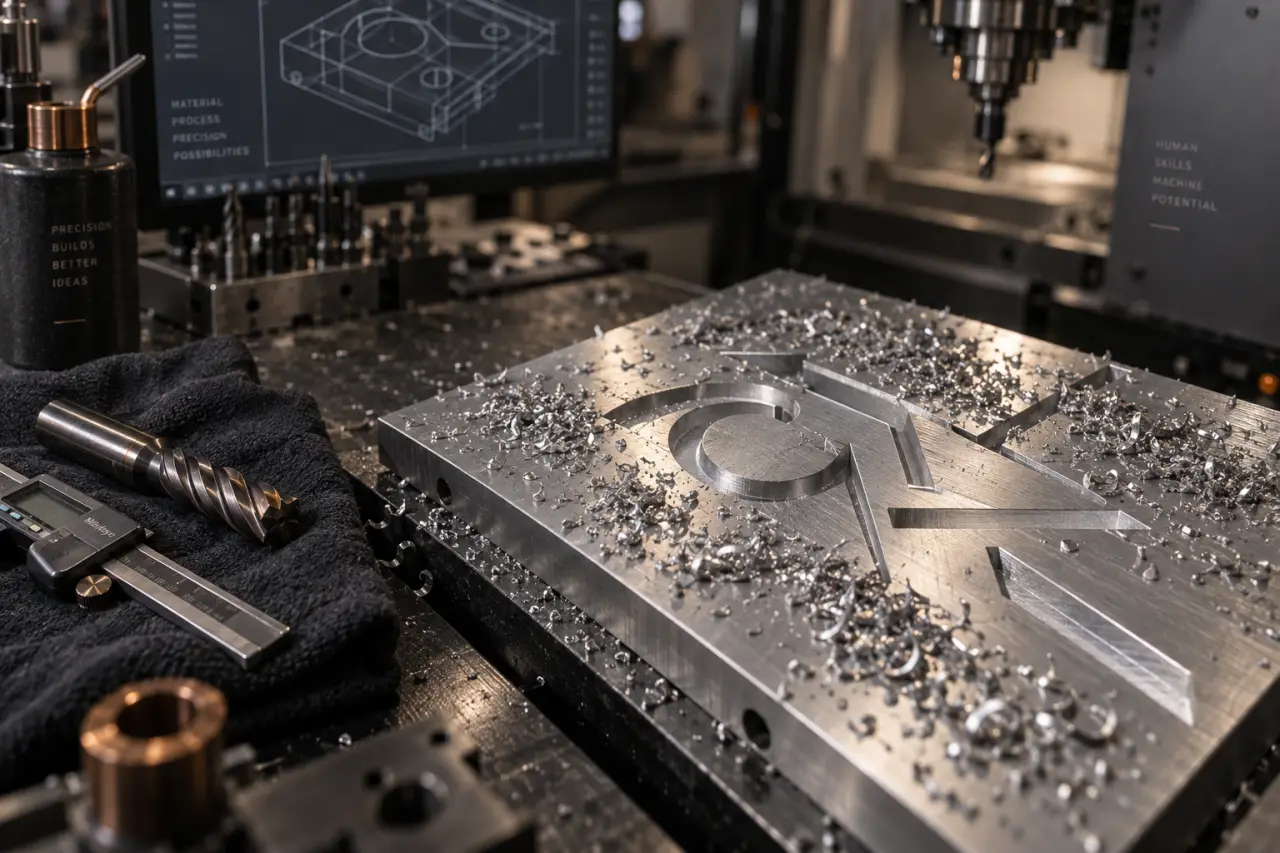
La gravure CNC permet de marquer, creuser ou sculpter une matière avec une précision difficile à obtenir à la main. Elle convient à une plaque signalétique en aluminium, à un lettrage sur bois, à un prototype, à un panneau décoratif ou à une série d’objets personnalisés. La réussite dépend surtout de la cohérence entre le matériau, l’outil, le dessin et les réglages de coupe.
La gravure CNC, un usinage piloté par fichier
CNC signifie Computer Numerical Control, ou commande numérique par ordinateur. Le principe est soustractif : une fraise ou une pointe rotative enlève de la matière là où le fichier l’ordonne. Contrairement à un simple marquage, ce procédé peut produire une gravure en creux, un motif en relief et même des formes 3D.
Calcul de largeur de sillon en V
Estimez la largeur théorique d’un sillon réalisé avec une pointe javelot. L’angle indiqué correspond à l’angle total de la pointe.
Largeur théorique du sillon
— mm
Attention : ce résultat est théorique et doit être vérifié sur une éprouvette. Le bout effectif de l’outil, la concentricité, la planéité et la déformation du matériau peuvent influencer la largeur réelle du sillon.
Du dessin au déplacement de la broche
Le motif est d’abord préparé dans un logiciel de conception, puis vectorisé ou modélisé. Les formats AI, SVG, DXF et PDF vectorisé conviennent aux tracés. Un PNG haute résolution peut servir à préparer une image, à condition de le convertir ou de l’interpréter correctement. Un logiciel de fabrication assistée par ordinateur transforme ensuite le dessin en parcours d’outil et en G-Code. Ce langage indique notamment les déplacements sur les axes X, Y et Z, la profondeur, l’avance et les changements d’outil.
La machine exécute ces instructions grâce à sa broche, à ses moteurs pas à pas ou à ses servomoteurs et à son système d’entraînement, par crémaillère, vis-mère ou vis à billes. Une fraiseuse CNC est généralement choisie pour sa rigidité et sa capacité à travailler des matières exigeantes. Le routeur CNC, souvent configuré sur 3 axes, est très courant pour le bois, le plastique et l’acrylique.
Choisir le rendu avant de choisir la machine
La question utile n’est pas seulement « quelle machine acheter ? », mais « quel résultat doit rester visible, palpable ou durable sur la pièce ? ». Une gravure fine de logo, une lettre profonde remplie de résine et un bas-relief décoratif ne demandent ni le même outil ni le même procédé.
Gravure CNC ou laser : des forces différentes
| Critère | Gravure CNC | Gravure laser |
|---|---|---|
| Principe | Enlèvement de matière par un outil rotatif en contact | Faisceau concentré sans contact |
| Rendu privilégié | Creux, chanfreins, reliefs et gravure 3D | Marquage de surface et détails très fins |
| Matériaux | Bois, plastiques, aluminium, laiton, cuivre et certains aciers selon l’équipement | Selon le type de laser et la réaction thermique du support |
| Contraintes d’atelier | Bruit, copeaux, poussières et usure des outils | Fumées, ventilation et gestion des effets thermiques |
| Usage typique | Plaques techniques, relief, usinage décoratif et pièces fonctionnelles | Personnalisation de surface, illustrations et marquage rapide |
La CNC devient particulièrement pertinente lorsqu’une profondeur réelle compte : pictogramme tactile, gorge à remplir de peinture, gravure qui doit résister au ponçage ou relief qui capte la lumière. Le laser est souvent plus direct pour un marquage superficiel très détaillé, mais il ne remplace pas un usinage en volume.
Outil, angle et profondeur : ce qui dessine le sillon
Une gravure nette dépend d’abord de la géométrie de l’outil. Une fraise droite sert à créer des traits de largeur plus constante. Une fraise de petit diamètre favorise les détails, mais elle est plus sensible à la flexion et à la casse. Les outils en carbure de tungstène conviennent à de nombreux usages. Un outil diamanté peut être retenu pour certaines surfaces.
La pointe javelot pour les lettres et les traits en V
La pointe javelot produit généralement un sillon en V. Son angle conditionne l’ouverture du trait : plus l’angle est fermé, plus le trait reste fin à profondeur égale. La largeur théorique d’un sillon se calcule ainsi : largeur = 2 × profondeur × tangente du demi-angle. Avec une pointe de 30°, soit un demi-angle de 15°, une profondeur de 0,5 mm donne une largeur de 0,267949 mm, généralement arrondie à 0,268 mm. À l’inverse, une largeur recherchée de 0,27 mm conduit à une profondeur de 0,500094 mm, soit 0,50 mm après arrondi.
Ce calcul fournit un point de départ, pas une garantie absolue. La largeur réelle dépend aussi du bout effectif de l’outil, parfois de 0,1 mm ou 0,2 mm, de la concentricité de la broche, de la planéité du support et de la déformation éventuelle du matériau. Une éprouvette sur une chute permet de vérifier le résultat avant de lancer la pièce définitive.
Une gravure peut entrer dans une spirale de défauts. Un bridage insuffisant fait vibrer la pièce, la vibration élargit le sillon, puis l’opérateur réduit la profondeur pour compenser. Il augmente ensuite le nombre de passes, ce qui échauffe davantage l’outil. Plutôt que de corriger le dessin ou la vitesse à l’aveugle, il faut revenir aux fondamentaux : pièce immobilisée, surface plane, outil propre et origine Z contrôlée. Cette méthode évite de masquer un problème mécanique par un mauvais paramétrage.
Régler la gravure CNC sans sacrifier la précision
La vitesse de rotation, l’avance et la profondeur de passe forment un ensemble. Modifier un seul paramètre sans tenir compte des deux autres peut produire des bavures, des traces de brûlure dans le bois, une fraise cassée ou une finition irrégulière. La matière, son épaisseur, son abrasivité et la rigidité de la machine restent déterminantes.
Des valeurs de départ à valider par essais
Sur une machine de loisir ou semi-professionnelle, 24 000 tr/min est une valeur courante. Certaines broches industrielles de gravure atteignent 60 000 tr/min, tandis que certaines petites broches sont limitées autour de 10 000 tr/min. Ces chiffres ne suffisent pas à choisir une avance : un outil fin, une plaque d’époxy ou un bois tendre réagissent très différemment. Pour la gravure de circuits imprimés, 300 mm/min est une valeur de départ citée, à adapter au cuivre de 18 µm ou 35 µm, à l’outil et à la rigidité de l’installation.
- Brider fermement la pièce sans la déformer et garder la zone de travail dégagée.
- Régler l’origine Z sur la surface réelle du matériau, surtout si elle n’est pas parfaitement plane.
- Commencer avec une faible profondeur, puis augmenter progressivement après contrôle du résultat.
- Prévoir l’aspiration des copeaux et des poussières, car un sillon encombré nuit à la finition et à la durée de vie de l’outil.
- Ébavurer et finir si nécessaire par ponçage, polissage, peinture ou remplissage à la résine.
Matériaux, projets et choix entre achat et sous-traitance
La gravure CNC s’adapte à de nombreux supports, mais chaque famille réclame ses précautions. Le bois massif, le contreplaqué et le MDF se prêtent aux textes, aux motifs décoratifs et aux panneaux. Le PMMA, l’acrylique et d’autres plastiques demandent un outil et une avance qui limitent l’échauffement. L’aluminium, le laiton et le cuivre permettent de réaliser des plaques, des badges et des composants, avec une machine suffisamment rigide et des conditions de coupe adaptées. Les matériaux abrasifs ou techniques, comme le FR4, accélèrent l’usure : le choix de la fraise devient central.
Les applications vont de l’enseigne et de la signalétique professionnelle aux façades de meuble, aux trophées, aux emballages, aux gabarits, aux plaques d’identification et aux prototypes. La répétabilité de la commande numérique est utile lorsqu’un même motif doit être reproduit sur plusieurs pièces. Le relief apporte, lui, une valeur visible et tactile à un objet unique.
L’achat d’une machine se justifie lorsque les projets sont récurrents, que l’atelier dispose d’un espace adapté au bruit, à l’aspiration et à la maintenance, et que l’apprentissage, du fichier au réglage, fait partie du besoin. Pour une pièce unique, une matière difficile, une grande dimension ou une finition exigeante, confier le travail à un service de gravure sur mesure réduit les essais, les erreurs d’outil et le temps de mise au point. Dans les deux cas, préparer un fichier propre et préciser le matériau, la profondeur attendue, les dimensions et le rendu souhaité accélère le projet.